Perawatan Magnetic Drill & Annular Cutter agar Awet dan Presisi
Perawatan magnetic drill dan annular cutter: pemeriksaan harian, pelumasan slide, carbon brush, alas magnet, cairan pendingin, penyimpanan cutter, dan troubleshooting.
Tim Avenix
· 6 menit baca
 Ilustrasi
Ringkasan
Sebagian besar kerusakan magnetic drill dan annular cutter berasal dari alas magnet yang kotor, slide yang longgar, kurangnya cairan pendingin, dan kecepatan atau tekanan yang salah. Bersihkan dan periksa mesin setiap hari, setel dan lumasi slide secara berkala, ganti carbon brush sebelum habis, selalu gunakan cutting oil, dan simpan cutter dalam wadahnya.
Magnetic drill dan annular cutter akan awet dan tetap presisi bila alas magnet selalu bersih, slide disetel dan dilumasi, carbon brush diganti tepat waktu, cairan pendingin selalu dipakai, dan cutter disimpan dengan benar. Sebagian besar cutter patah, lubang tidak bulat, dan mesin yang lepas dari benda kerja bisa dicegah dengan perawatan rutin yang sederhana.
Panduan ini ditujukan untuk operator, kepala bengkel, dan tim maintenance di workshop fabrikasi, galangan kapal, dan proyek struktur baja. Bila Anda masih memilih alat, baca dulu cara memilih annular cutter dan magnetic drill.
Selalu ikuti manual produsen mesin Anda. Cabut steker listrik sebelum membersihkan, menyetel, atau mengganti komponen.
Pemeriksaan harian sebelum dipakai
| Komponen | Yang diperiksa |
|---|---|
| Kabel dan steker | Tidak terkelupas, tidak tertekuk tajam, steker tidak longgar atau gosong |
| Alas magnet | Rata, bersih dari serpihan, kerak las, dan karat |
| Saklar magnet dan motor | Berfungsi terpisah, magnet aktif dengan cengkeraman kuat |
| Rantai atau sabuk pengaman | Ada, utuh, dan terpasang sebelum pengeboran |
| Slide dan gagang pengumpan | Bergerak halus tanpa goyang ke samping |
| Arbor dan dudukan cutter | Bersih, sekrup pengunci tidak rusak |
| Sistem pendingin | Tangki terisi, keran dan selang tidak bocor atau tersumbat |
| Pelindung serpihan | Terpasang |
Perawatan magnetic drill
1. Alas magnet
Daya cengkeram magnet sangat bergantung pada kontak penuh antara alas dan benda kerja.
- Bersihkan alas dari serpihan logam setelah setiap pemakaian. Serpihan kecil yang menempel membuat celah dan mengurangi daya cengkeram.
- Periksa kerataan alas. Goresan dalam atau tonjolan akibat benturan dapat dihaluskan dengan batu asah datar, tetapi alas yang sudah tidak rata sebaiknya diperbaiki oleh teknisi resmi.
- Siapkan permukaan benda kerja: rata, bebas cat tebal, karat, dan kerak las. Pada plat tipis, tambahkan plat baja di bawah area magnet.
2. Slide dan gib
Slide (dovetail slide) yang longgar membuat cutter bergetar, lubang membesar, dan gigi cutter rompal.
- Setel sekrup gib secara merata sampai slide bergerak halus tanpa goyang ke samping. Setelan terlalu kencang membuat pengumpanan berat.
- Lumasi slide dan rak pengumpan secara berkala dengan pelumas yang direkomendasikan produsen, lalu bersihkan sisa serpihan.
3. Motor dan carbon brush
Banyak magnetic drill memakai motor dengan carbon brush.
- Periksa panjang carbon brush sesuai jadwal di manual, dan ganti sepasang sekaligus sebelum mencapai batas aus.
- Percikan api berlebihan di sekitar komutator, bau terbakar, atau motor yang tersendat adalah tanda brush aus atau komutator kotor.
- Jaga lubang ventilasi motor tetap bersih agar motor tidak terlalu panas.
4. Arbor dan run-out
Arbor yang bengkok atau dudukan yang kotor menyebabkan cutter berputar tidak sentris (run-out), sehingga lubang menjadi lebih besar dan cutter cepat rusak.
- Bersihkan dudukan dan shank cutter sebelum memasang.
- Kencangkan sekrup pengunci pada bagian datar shank Weldon.
- Bila lubang konsisten lebih besar atau cutter bergetar walaupun slide sudah disetel, periksakan arbor dan bantalannya.
5. Kabel dan sistem listrik
- Jangan menarik mesin dengan kabelnya.
- Gunakan kabel ekstensi dengan penampang yang cukup, karena tegangan turun dapat melemahkan magnet dan motor.
- Hindari menggulung kabel terlalu rapat atau menginjaknya dengan alat berat.
6. Sistem pendingin
- Bersihkan tangki dan selang dari endapan dan serpihan secara berkala.
- Pastikan cairan mengalir melalui pilot pin ke area potong.
- Kosongkan tangki bila mesin akan disimpan lama agar cairan tidak mengendap.
Perawatan annular cutter
1. Gunakan cairan pendingin dengan benar
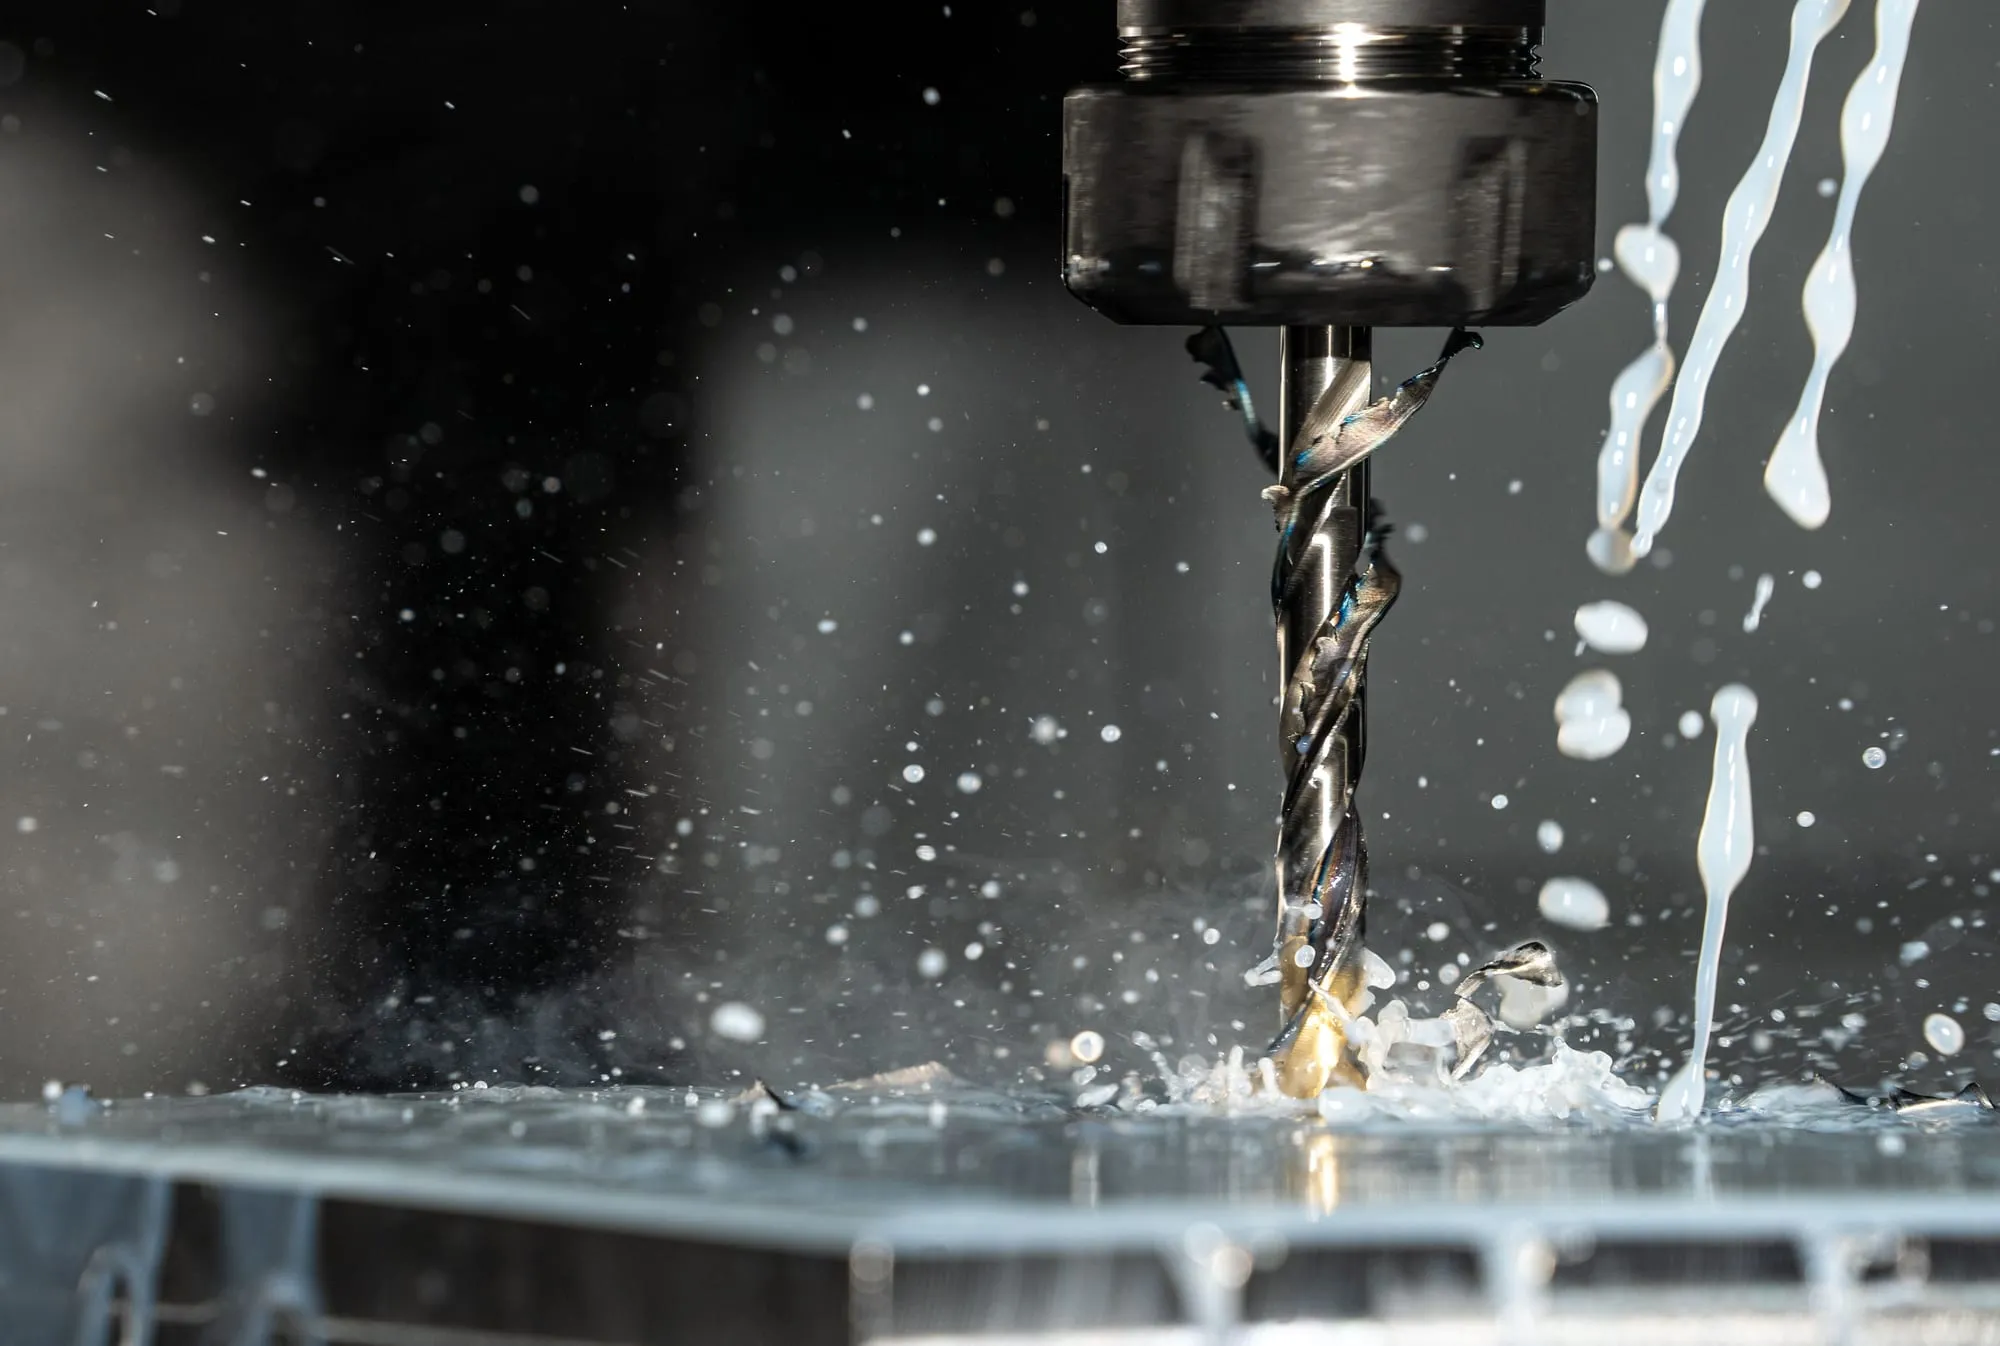
Cairan pendingin mendinginkan gigi, melumasi permukaan potong, dan membantu membuang serpihan. Gunakan cutting oil atau cairan pendingin larut air untuk pemotongan logam. Jangan memakai oli bekas atau air biasa. Untuk pengeboran posisi vertikal atau di atas kepala, gunakan pasta atau oli potong yang menempel.
2. Kecepatan dan tekanan yang tepat
- Diameter lebih besar membutuhkan putaran lebih rendah. Ikuti tabel kecepatan dari produsen cutter dan mesin.
- Mulai dengan tekanan ringan sampai gigi masuk ke material, lalu tekanan stabil hingga tembus.
- Serpihan yang panjang, keriting, dan berwarna perak menandakan parameter yang baik. Serpihan biru gelap atau seperti bubuk menandakan panas berlebih atau cutter tumpul.
3. Pilot pin dan pegas
- Periksa pilot pin dari kebengkokan dan keausan, serta pastikan pegasnya masih mendorong slug keluar.
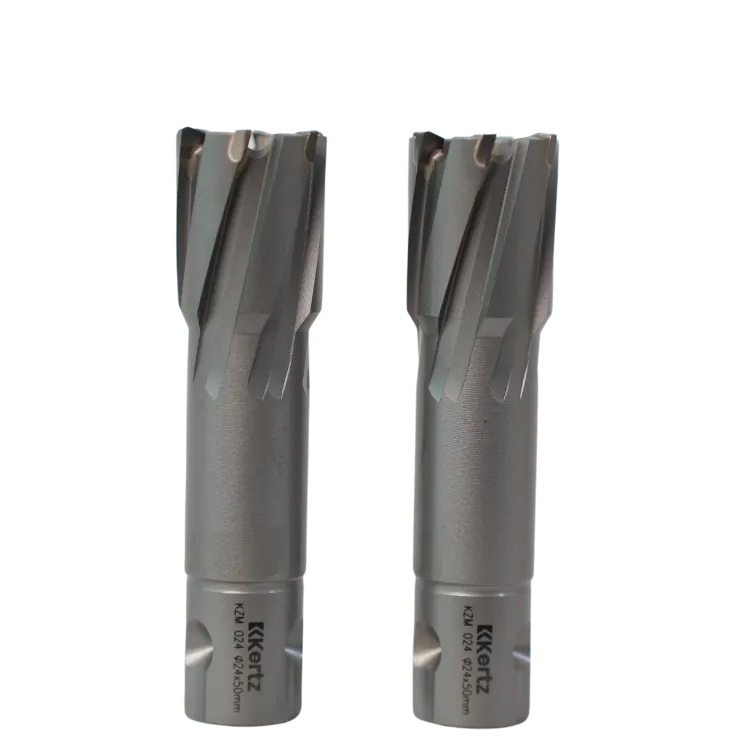
- Gunakan pilot pin dengan diameter dan panjang yang sesuai dengan cutter. Pada lini Kertz, misalnya, pilot pin tersedia dalam ukuran berbeda untuk cutter kedalaman 35 mm dan 50 mm.
4. Bersihkan dan simpan
- Bersihkan serpihan dari dalam dan alur cutter setelah dipakai.
- Simpan dalam wadah atau rak agar gigi tidak berbenturan dengan alat lain.
- Oleskan sedikit oli antikarat bila cutter disimpan lama, terutama di lingkungan pesisir yang lembap.
5. Kapan diasah atau diganti
- Cutter HSS yang tumpul dapat diasah ulang dengan mesin dan jig khusus agar sudut gigi tetap benar.
- Cutter TCT membutuhkan pengasahan khusus karbida.
- Ganti cutter bila gigi rompal di beberapa tempat, retak, atau badan cutter bengkok.
Troubleshooting cepat
| Masalah | Kemungkinan penyebab | Tindakan |
|---|---|---|
| Mesin bergeser atau lepas saat mengebor | Alas magnet kotor, plat tipis, permukaan berkarat atau bercat tebal, tegangan listrik turun | Bersihkan alas dan permukaan, tambahkan plat di bawah magnet, periksa kabel dan sumber listrik |
| Gigi cutter rompal | Slide longgar, tekanan awal berlebihan, magnet tidak rata | Setel gib, tekanan awal ringan, periksa kontak magnet |
| Lubang lebih besar dari ukuran | Run-out arbor, slide longgar, cutter tidak terpasang sempurna | Bersihkan dan kencangkan cutter, setel slide, periksa arbor |
| Slug tersangkut | Pilot pin bengkok, pegas lemah, serpihan menumpuk | Ganti pilot pin atau pegas, bersihkan cutter |
| Cutter cepat tumpul | Kurang pendingin, kecepatan terlalu tinggi, material keras | Tambah pendingin, turunkan kecepatan, pertimbangkan cutter TCT |
| Motor panas atau tersendat | Carbon brush aus, ventilasi tersumbat, beban berlebih | Ganti brush, bersihkan ventilasi, kurangi tekanan |
Jadwal perawatan ringkas
| Frekuensi | Tindakan |
|---|---|
| Setiap pemakaian | Periksa kabel, bersihkan alas magnet, pasang rantai pengaman, isi pendingin |
| Setiap akhir shift | Bersihkan serpihan dari mesin dan cutter, simpan cutter dalam wadah |
| Mingguan | Periksa dan setel slide, lumasi slide dan rak pengumpan |
| Bulanan atau sesuai manual | Periksa carbon brush, bersihkan tangki pendingin, periksa pilot pin dan pegas |
| Tahunan | Servis menyeluruh oleh teknisi, termasuk pemeriksaan isolasi listrik |
Kesimpulan
Perawatan magnetic drill dan annular cutter tidak rumit, tetapi harus rutin: alas magnet bersih, slide tanpa goyang, carbon brush terpantau, pendingin selalu dipakai, serta kecepatan dan tekanan yang sesuai. Kebiasaan ini memperpanjang umur cutter, menjaga presisi lubang, dan mengurangi risiko kecelakaan.
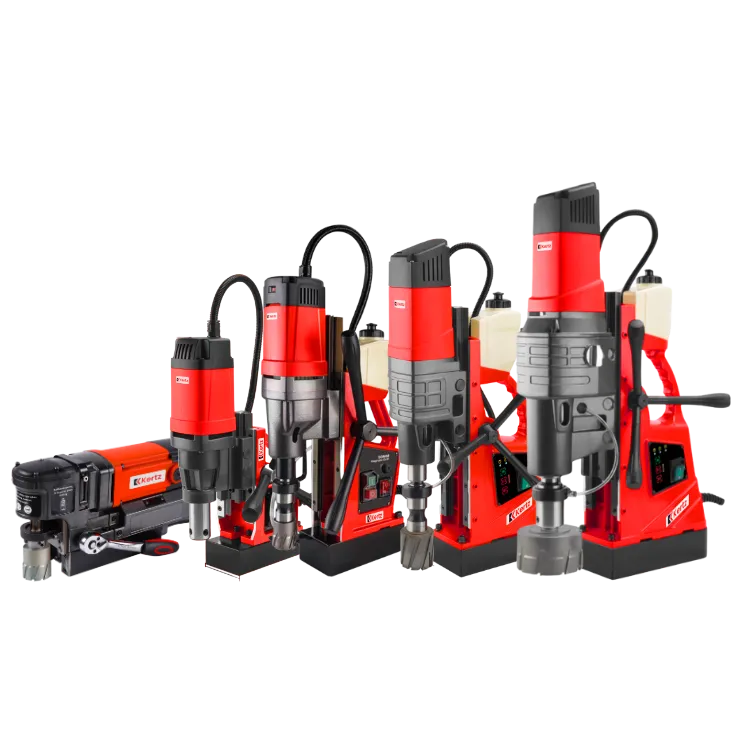
Avenix menyediakan magnetic drill Kertz seperti Kertz KMD-35 dan Kertz KMD-60X, annular cutter TCT KZS 35 mm, annular cutter TCT KZM 50 mm, dan pilot pin untuk workshop di Batam dan Bintan. Lihat kategori magnetic drill dan annular cutter, gunakan pemilih annular cutter, atau kirim kebutuhan Anda melalui Minta Penawaran.